製造業のシステム開発で気をつけること
製造業の案件は、一見するとふつうの業務システム開発に見えます。受注、在庫、生産指示、出荷。画面も帳票も、他の業界とそれほど変わりません。
けれども、進め方は大きく違います。理由はひとつで、向こう側に「物理的に動いている現場」があるからです。この記事では、その違いが線表のどこに効いてくるかを整理します。
■ 前提1:ラインを止めた時間は、そのまま損失になる
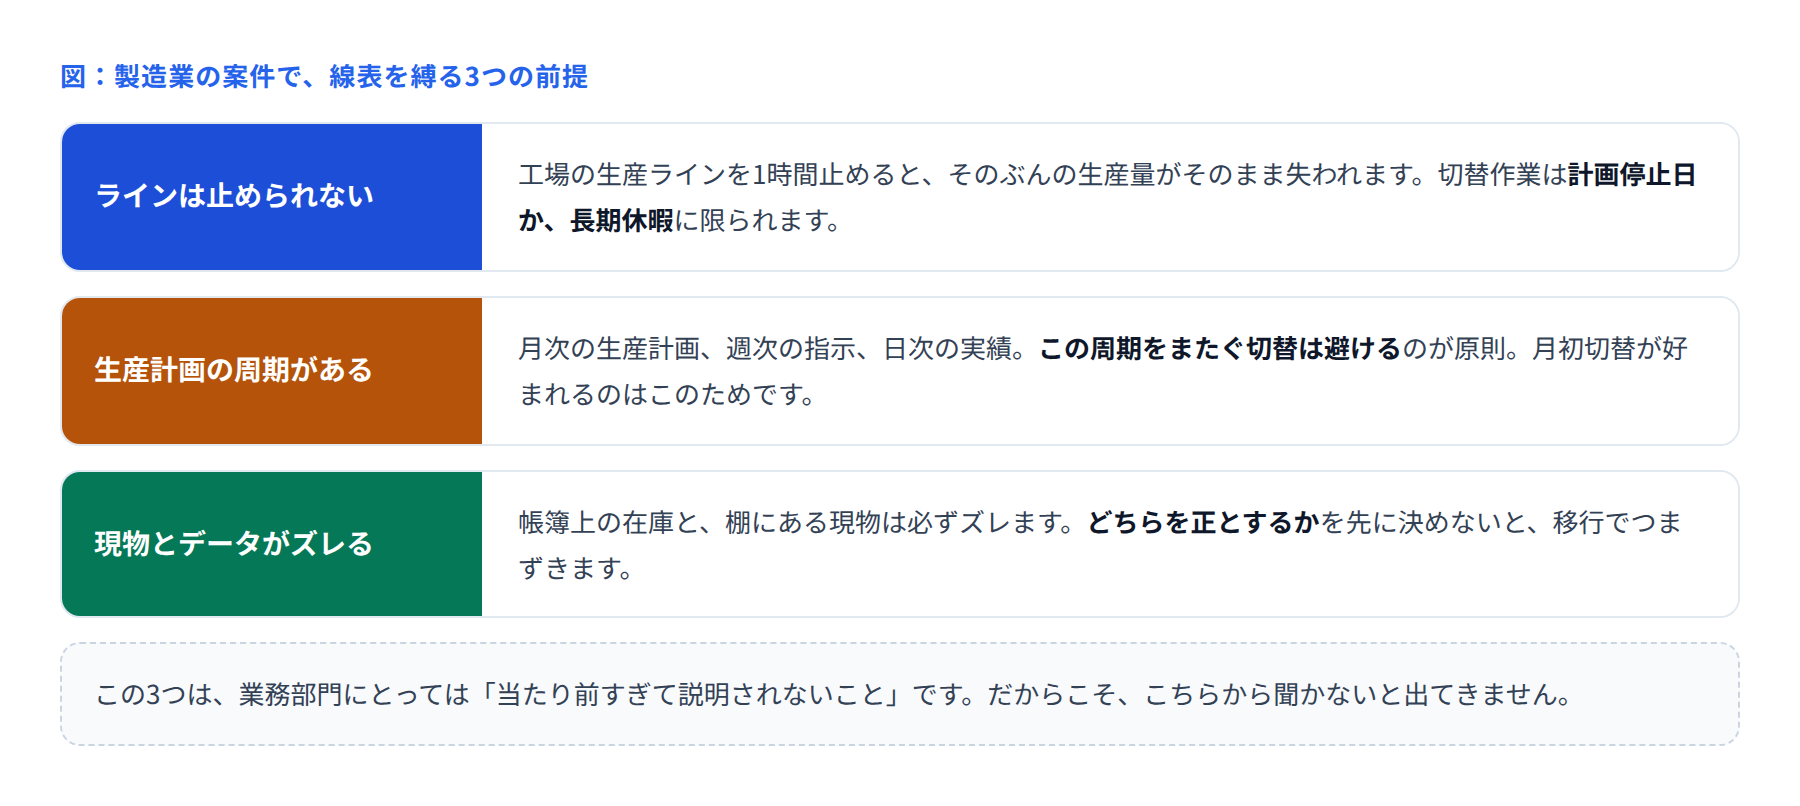
オフィス系のシステムなら、休日に半日止めても「月曜に困る人がいる」程度です。工場は違います。ラインが止まっている間、製品は1個も作られません。止めた時間がそのまま生産量の減少になります。
だから製造業の案件では、切替作業を入れられる日が最初から決まっています。
切替できる日 | 特徴 |
|---|---|
計画停止日(保全日) | 月1回程度。設備点検と取り合いになる |
長期休暇(年末年始・連休) | 年に2〜3回。最も作業時間が取れる |
通常の土日 | 交替勤務があると使えないことが多い |
ポイントは、この日程は情報システム部門ではなく、工場側が決めているということです。こちらの都合でずらせません。だから線表は、切替日を固定してから逆算して引きます。
■ 前提2:生産計画の周期をまたがない
製造の現場は、決まった周期で動いています。月次で生産計画を立て、週次で作業指示を出し、日次で実績を記録する。この周期の途中でシステムが切り替わると、同じ月の前半と後半でデータの形が違うという状態になります。
集計が合わなくなり、原価計算が狂い、月末に原因を追う作業が発生します。これを避けるために、切替は月初、できれば期初に合わせます。
「1週間くらいずれても大丈夫ですよね」と聞きたくなりますが、ここは譲らないほうが、結果的に早く終わります。
■ 前提3:帳簿の在庫と、棚の現物はズレている
データ移行で最もつまずくのがここです。旧システムの在庫データをそのまま新システムに移しても、実際の棚にある数と合いません。ズレは必ずあります。
ズレの原因 | よくある例 |
|---|---|
記録されていない移動 | 現場判断で隣のラインに回した分 |
不良・廃棄の未処理 | 捨てたが、システム上は残っている |
仕掛品の数え方の違い | 加工途中のものを在庫に含めるかどうか |
やるべきことは、ズレをなくすことではありません。移行の基準日に棚卸をして、そのとき数えた現物を正とすると決めることです。そして、その決定を文書に残す。後から「なぜ数が変わったのか」と聞かれたときの答えになります。
■ 現場の人と話すときのコツ
工場の担当者は、システムの言葉では話しません。「マスタ」「トランザクション」と言っても伝わらないことがあります。逆に、こちらが現場の言葉を覚えると、一気に話が進みます。
画面の名前ではなく、作業の順番で聞く(「材料が届いてから、次に何をしますか」)
例外処理を必ず聞く(「うまくいかなかったときは、どうしていますか」)
紙の帳票があれば見せてもらう。そこに本当の業務が書いてあります
特に3つ目は効きます。現場で使われている手書きのメモや、Excelの管理表には、システムに載っていない業務がそのまま残っています。
■ 他業界との違いのまとめ
項目 | 一般的な業務システム | 製造業のシステム |
|---|---|---|
切替日の決定権 | 情報システム部門 | 工場(生産側) |
停止の影響 | 業務が遅れる | 生産量がそのまま減る |
移行データの検証 | 件数と金額の照合 | 現物との突き合わせが必要 |
要件のありか | 業務マニュアル | 現場の手順と紙の帳票 |
■ まとめ
製造業の案件では、線表を引く前に工場のカレンダーを見る。これが一番効きます。切替可能日、生産計画の周期、棚卸のタイミング。この3つが分かれば、現実的なスケジュールが引けます。
いま製造業の案件に入っているなら、工場側の年間カレンダーを一部もらえないか聞いてみてください。それだけで、計画の精度がかなり変わります。